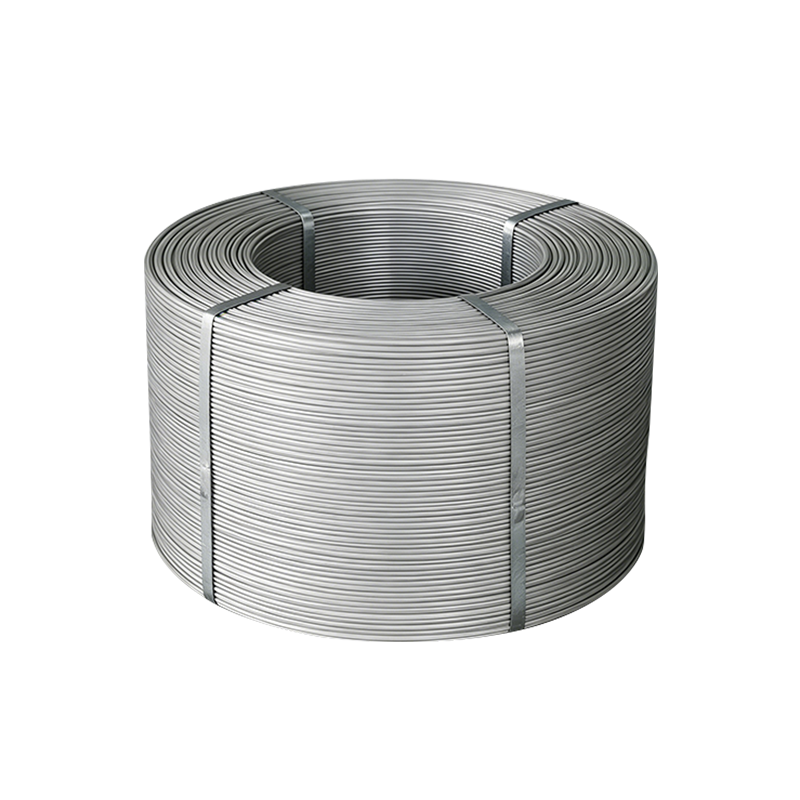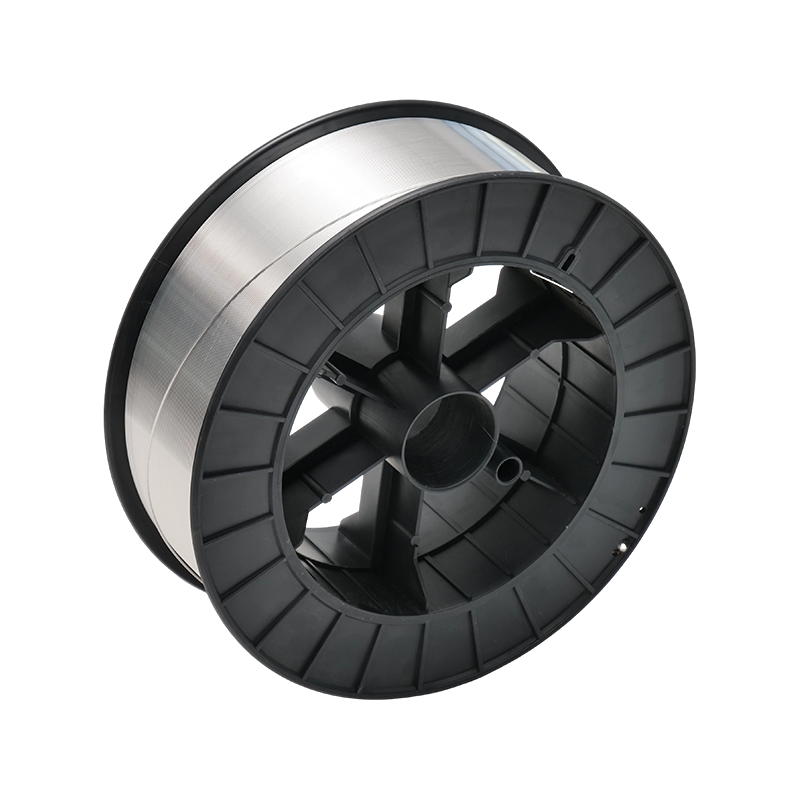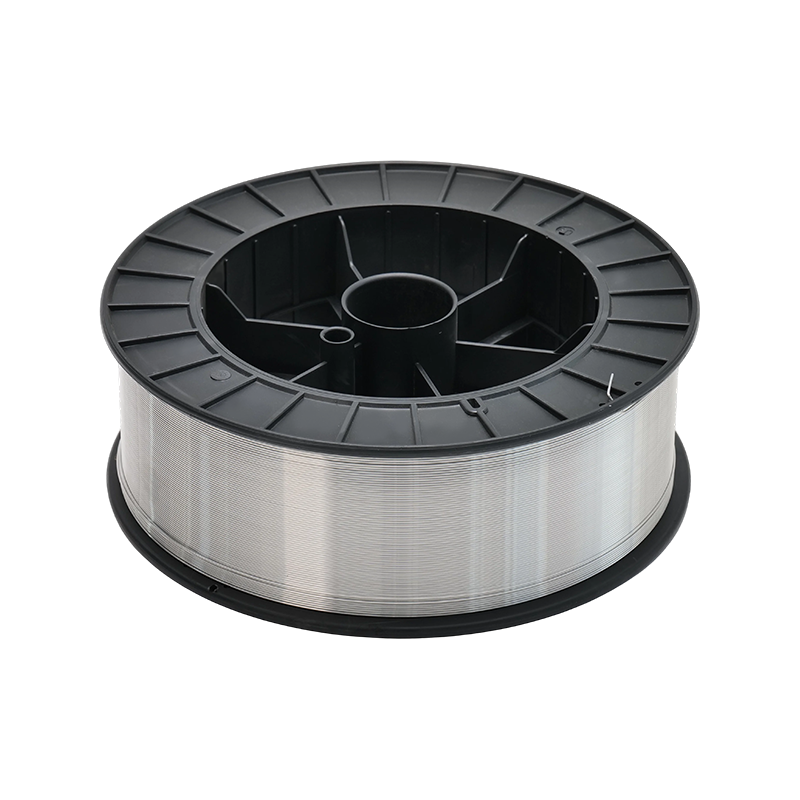


MIG-tråd i aluminium ser enkelt ud udefra: en spole, et lag blank ledning, en etiket. Det, der afgør, om det kører godt, er alt bag det mærke - hvilken legering, trukket til hvilken diameter, viklet på hvilken spole, renset hvordan og pakket til hvilket klima. En god del af tråden, der forlader vores fabrik i Guannan, er slet ikke en katalogvare; det er en specifikation aftalt med en kunde, der ved præcis, hvad lysbuen skal gøre. Det er den praktiske betydning af brugerdefineret MIG-tråd, og noterne nedenfor gennemgår de beslutninger, der normalt går i én.
Hvad "Custom" dækker i en MIG Wire Order
Vores erfaring er, at der er seks variabler i en tilpasset rækkefølge, og kun den første plejer at blive diskuteret i åbningsmailen. De andre fem er, hvor de fleste overraskelser bor.
- Legering og temperament — for eksempel ER5356 leveret i hårdere stand til automatiseret fodring eller ER4043 til støbegods og reparationsarbejde.
- Diameter og tolerance — 0,8, 0,9, 1,0, 1,2 eller 1,6 mm, med den tilladte afvigelse skrevet ned i stedet for antaget.
- Støbt og helix — hvor meget tråden buer, når den først forlader spolen, hvilket afgør, om den lander i rillen eller ved siden af den.
- Overfladetilstand — resterende smøremiddel, oxid og fugt på overfladen viser sig som porøsitet længe før nogen får mistanke om gassen.
- Spoleformat og optræk — spolediameter, boring, vægt og om laget er tilfældigt eller præcisionsviklet.
- Pakning og papirarbejde — tørremiddel, barriereposer, pallemønster, etiketter på dit sprog og de testdokumenter, dit modtagende skrivebord forventer.
En ingeniør plejer at eje de to første; et lager eller et kvalitetsteam ejer de to sidste. Begge sæt skal være på samme ark, før den første spole trækkes.
Start fra basismetallet, og vælg derefter fyldstof
Valget af legering følger næsten altid grundmetallet og servicetilstanden, ikke omvendt. En 6xxx ekstrudering svejset til udseendet opfører sig meget anderledes end en 5083 plade, der er svejset for styrke, selvom begge opgaver ligner hinanden under hjelmen. Tabellen nedenfor er den parringslogik, vi oftest bruger, når en kunde sender en tegning i stedet for et varenummer.
| Fyldningslegering | Uædle metaller matchede normalt | Opførsel i buen | Typisk udgangspunkt |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Blødeste og mest ledende, laveste styrke | Samleskinne, tyndplade, samlinger, der skal anodiseres |
| ER4043 | 6061-T6, 6063, 3003, Al-Si støbninger | Tilgivende at fodre, glat perle, tåler let ufuldkommen rengøring | Generel fabrikation, reparationsarbejde, støbegods |
| ER5356 | 5083, 5086, 6061, 7005 | Højere styrke og duktilitet, mindre tolerant over for forurening | Transportstrukturer, marinedele, anodiserede samlinger |
| ER5183 | 5083, 5086 | Højeste styrke af de almindelige fire, sprød bue | Stærkt belastede svejsede strukturer |
Hvis du stadig kortlægger karakterer til ansøgninger, er vores oversigt over aluminiumtrådstyper, egenskaber og svejseapplikationer dækker metallurgien bag dette bord mere i dybden. Det, der betyder noget for en tilpasset ordre, er, at karakteren er fastsat først, fordi diameter, temperament og pakning følger alt af det.
Diameter, tolerance og spoleformat
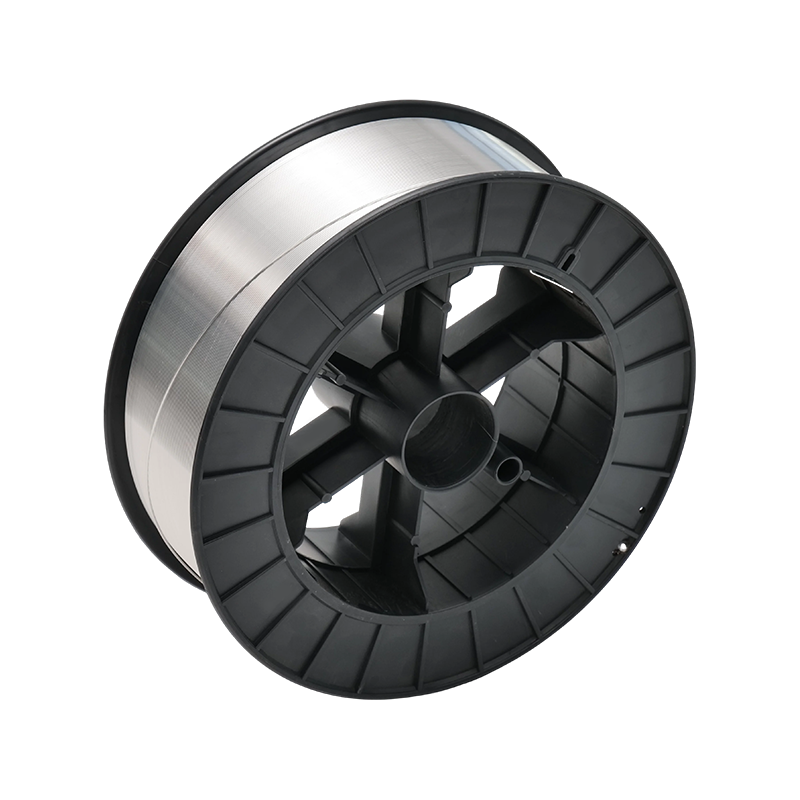 Brugerdefineret MIG-tråd til aluminiumsvejsning Specialleveret MIG-tråd til argonbuesvejsning med smelteelektrode; gennemgå krav til kvalitet og diameter før bestilling. Se produkt →
Diameter er lige så meget en strømtæthedsbeslutning som en udfyldende. En 1,2 mm ledning er arbejdshesten til 200–350 A på tykkere sektioner, mens 0,8 og 1,0 mm passer til pulserende arbejde på tyndplade- og positionssamlinger, hvor varmetilførslen skal forblive lav. Tolerancen omkring det nominelle tal er, hvad en robot faktisk føler: en ledning, der løber i toppen af dens bånd, fremføres jævnt, en i bunden kan skravle, og begge kan bære det samme trykte nummer.
Cast og helix fortjener deres egen dom. For lidt støbt og tråden knækker i foringen; for meget og det vandrer ud af ledlinjen ved kontakt-tip-til-arbejde afstandsændringer. For automatiserede celler aftaler vi normalt en værdi med kundens integrator og holder den på tværs af hver spole i partiet, i stedet for at behandle den som et ukontrolleret biprodukt af vikling.
Spoolformat er, hvor en god ledning stadig kan svigte. En 300 mm spole med en 50 mm boring, præcisionslag viklet og fri for krydsende punkter, vil køre med høj trådfremføringshastighed uden hakken, der kommer fra en ledning, der er fanget under sin nabo. Fortæl os foderautomaten, spoleholderen og nyttelastgrænsen, og pakningen følger.
Pakning til turen, ikke kun til hylden
Aluminiumtråd er ikke et skrøbeligt produkt, men det er et reaktivt. En container, der krydser en fugtig sæson, kan efterlade en dårligt pakket palle med en hvid dis på det ydre lag og en svejsepool fuld af brint. Barrierefilm, en afmålt mængde tørremiddel og en spole, der ikke hviler direkte på et trægulv, løser det meste. Hvor et job har brug for en TIG-rod under en MIG-fyld, er matchningen
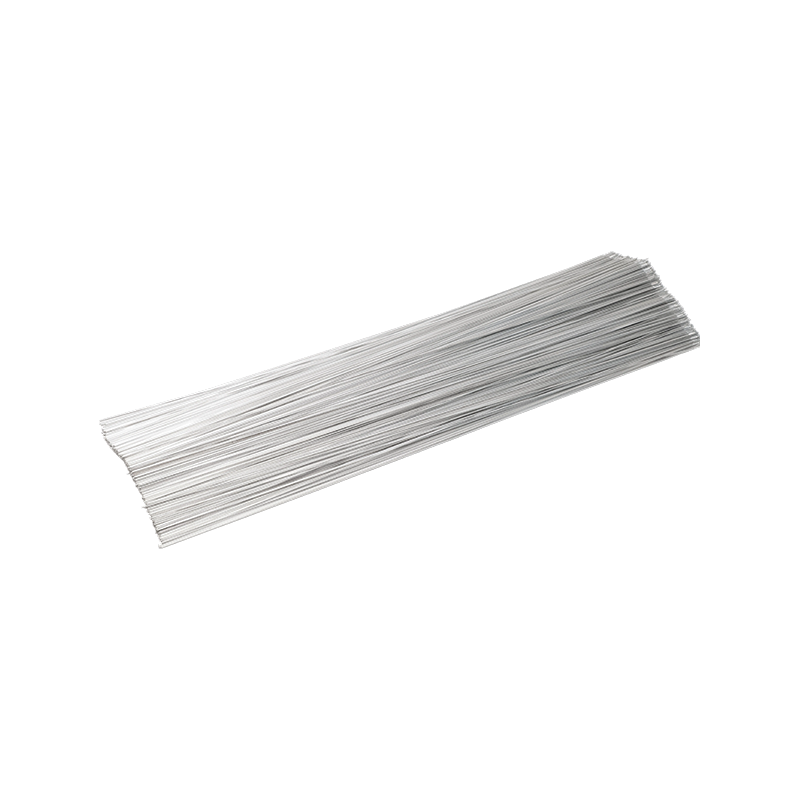 Brugerdefineret TIG-tråd til svejsning af aluminiumslegeringer Specialleveret TIG-tråd til ikke-smeltende elektrode-argonbuesvejsning, velegnet til opgaver, der kræver et matchende rodpas før MIG-fyldning. Se produkt →
er trukket fra det samme legeringsmateriale, så begge gennemløb forbliver metallurgisk konsistente.
Etiketter betyder mere, end de lyder. Varenummer, legering, diameter, varmetal, nettovægt og spoletype på det sprog, dine operatører læser - det er de detaljer, der forhindrer en linje i at blive stoppet. Vores aluminium og aluminiumslegeringsmaterialer sortiment pakkes efter kundens egen specifikation netop af denne grund, og eksportordrer mærkes, før de nogensinde når containeren.
Specifikationsarket vi beder om
Når en kunde sender en fuldstændig skriftlig specifikation, tager tilbudsgivningen en dag i stedet for en uge. Hvis du bygger en fra bunden, er disse linjer, der fjerner den største risiko:
- Uædle metalkvalitet, tykkelse og fugeforberedelse.
- Fyldlegering og temperament, med den standard, den skal opfylde.
- Nominel diameter og acceptabelt tolerancebånd.
- Støbe- og spiralgrænser, eller opsætningen af feeder og brænder, så vi kan foreslå dem.
- Spoletype, boring, vægt og viklingsmønster.
- Overfladekrav - tør, smøremiddelfri, og hvordan det verificeres.
- Emballage: enheder pr. karton, pallehøjde, tørremiddel, etiketteringssprog.
- Dokumenter: møllecertifikat, kemirapport og enhver erklæring, dit marked kræver.
Alt ud over det - en svejseprocedure, en foretrukken emballageleverandør, en farvekode på spoleflangen - er velkommen, men de otte linjer ovenfor er dem, der afgør, om den første forsendelse er brugbar.
Hvilke kvalitetsbeviser er rimeligt at bede om
Spørg enhver leverandør, hvordan ledningen kontrolleres mellem tegning og pakning. I vores anlæg har hvert produktionstrin et inspektionstrin, og resultaterne følger varmenummeret på etiketten. På systemsiden blev vi certificeret til ISO 9001 i 2021, til CE i 2022 og til IATF 16949 for levering af biler i 2023 - den sidste er årsagen til, at vores procesdokumentation har en tendens til at være længere end en generel producent forventer.
På selve produktet fortæller tre kontroller dig det meste af historien: kemi i forhold til kvalitet, diameter og overfladetilstand på tværs af spolens længde frem for i enderne, og en prøvesvejsning på en samling, der ligner din. Vi vil hellere køre den testsvejsning på en prøvespole end at opdage uoverensstemmelsen i en kundes armatur.
Prøver først, bind andet
Custom wire er en samtale, før det er en indkøbsordre. Send legeringen, diameteren, spolen og et foto af samlingen; bede om en prøvespole viklet til den specifikation, du har til hensigt at købe. Kør den på den maskine, der rent faktisk vil bruge den, med den trådfremføringshastighed, du faktisk kører, og kontroller perlen, sprøjtniveauet og porøsiteten på en afskåret sektion. Hvis noget skal justeres, er det det billigste tidspunkt at justere det på - et tolerancebånd, der er revideret på en prøve, koster et telefonopkald, mens den samme revision, efter at en container er landet, koster en produktionsuge. Det er sådan, vi foretrækker at arbejde med nye kunder, og det er som regel sådan, en første ordre bliver til en stående.